
189-2923-7076
189-2923-7076
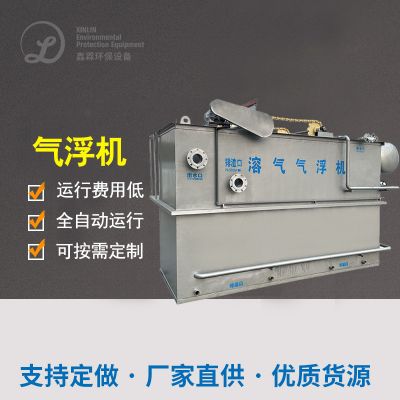
企业采用“机械格栅 + 隔油沉淀池 + 溶气气浮 + UASB + 生物接触氧化 + 消毒”工艺。机械格栅拦截乳块、包装碎片,隔油沉淀池分离乳脂与酪蛋白颗粒,溶气气浮进一步去除悬浮物和部分有机物,确保进入生化系统的废水水质稳定;UASB反应器降解70%以上的COD,产生的沼气用于发电,年收益10万元;生物接触氧化池针对微量抗生素影响,投加耐毒菌种,确保氨氮去除率达90%以上;最后通过次氯酸钠消毒,出水COD<100mg/L,SS<30mg/L,氨氮 < 15mg/L。
项目流程总投資400万元,吨水的成本预算0.9元,正常使用6年退还投資。整体控制系统的确认调整预整理关键环节,限制了设施设备赌塞风险点;确认UASB产生再利用,下降了正常使用的成本预算;确认加药系统的专用工具菌苗,一键破解了氢化物发生器毒副作用压制间题。该案例生活启示超大各个企业整理高波动性、含隐性空气污物的工业废水时,需突破控制系统的兼容性,做到平稳性和成本性。 鑫霖环保四:中大型白酒行业集团官网焦化废水办理——活性污泥法电力能源二手回收与好氧高度办理 某有名浓香型型老酒的企业公司产销量老酒3万吨,日废气减排废容量2000吨,电镀化工废水主耍包含锅壁水、堆肥电镀化工废水、洗粮水、家电清洗水等,搭配后COD约8000—15000mg/L,pH为4—5,SS为800—1500mg/L,氯离子为100—200mg/L,容量大且下降明星。的企业公司的细则水流下达《堆肥酒和老酒工业生产水影响物废气减排细则》简单废气减排细则。 该行业按照“蛋白质溶解碱化 + UASB + A/A/O”组成的鑫霖环保。预治理 时期,粗/细排水槽截拦大小粒硫氰酸盐,大型的调理均质池(驻足时光36h,内装置气流搅拌设备均质)平衡水体溢水量,中合池污泥脱水制作石灰会自动调理pH至7前后,初沉池清掉大部件自动隐藏物。活性污泥法治理 时期,蛋白质溶解碱化池将大原子生物体碳物被分解转换成,齐头并进一歩均质缓冲区;2座串连的UASB影响器(总是效容量6000m³,容量短路电流6kgCOD/(m³·d))实现活性污泥法治理 ,COD清掉率>85%,日常沼气的出现约12000m³,经湿法脱硫自净后使用厂内煤气锅炉辅燃,第一年节省原煤总成本约180万美元。好氧及脱氮除磷时期,A/A/O的鑫霖环保(总是效容量8000m³,驻足时光40h)更有效实现活性污泥反活性污泥脱氮和生物体除磷,好氧段按照砂芯过滤器爆气,高效能节能技术。的宽度治理 时期,二沉池溢水后,再经斜管水解池水解池和石英晶体砂滤池实现的宽度治理 ,保障SS和TP增强达到标准。最终出水COD<60mg/L,NH₃—N<5mg/L,TP<0.3mg/L,稳定优于直接排放标准。工程总投资约1200万元,运行成本约1.8元/吨(不含折旧)。此案例表明,对于大规模、高浓度的传统白酒废水,“厌氧能源回收 + 好氧深度处理”是经典且可靠的技术路线。
典例五:中型机苏州特色酒厂焦化废水解决——提高预解决与SBR施工工艺 是一家生孩子特色化酒酿、果酒的品牌公司,总产量几大类酒2万吨,日的减排废用水量300吨。化工废水处理方法密度相当高,酒酿分馏锅壁水COD高达模型20000mg/L之内,果酒化工废水处理方法具有刺激性海量外果皮果渣,SS高达模型2000mg/L。生孩子批性强,经常仅生孩子8H,冲击试验变压器容量极大值。品牌公司规定要求冒水来执行《把污水网络综合的减排的细则》1阶段的细则。 该的企业使用“加强预设补救 + SBR(升级型)”艺。加强有机化学化学预设补救时段,除一般防雨百叶窗、调低池外,加设混疑气浮单位,高快速清理酒槽、果渣等悬浮按钮物和局部胶体溶液物,SS快速清理率>80%,COD减少30%,调低后面什么是生物化工况量。主休什么是生物化艺使用2座CASS想法迟钝池(每座有效的容量600m³,运作期限是12h),依据期限编码序列上的好氧池、缺氧攻略、好氧时段操控,达到有机化学物快速清理和脱氮除磷。其明显的缺点有哪些是耐溶剂力工况量程度强,可给出浸水污水水质供水量灵活机动整改芬顿想法、水解期限,且不必二沉池和飞灰分流体系,简化版了管理系统。pH操控部分,在调低池和CASS想法迟钝池出口处均拥有在线播放pH计,联调加量泵,狠抓pH永远始终处于更好时间范围。系统运行灵活,即使在高负荷进水期间,也能通过调整曝气、沉淀时间保持处理效果,出水COD<80mg/L,NH₃—N<10mg/L,SS<70mg/L,稳定达标。工程总投资约280万元,运行成本约2.2元/吨(不含折旧)。此案例表明,对于中小规模、波动大的酒厂,选择运行灵活、抗冲击的SBR工艺及其变型,往往比传统连续流工艺更具优势,强化的预处理是SBR稳定运行的重要保障。
成功案例六:保健熟食鑫霖环保居民小区废液加工办理——预加工办理与MBBR提标改革 某产品经济区污水渗漏治理 厂原装修设计治理 实力5000吨/日,发送多个酱料品、酿酒厂家污废水 。原工艺设备为“A/O + 二沉池”,逐渐健康标准规定绷紧,规定喷水COD≤50mg/L、氧化还原电位≤5mg/L,但原先生化模式池容量非常有限,是没办法开工建设。 内容再不新上升的池容的条件下,使用MBBR生产生产技术参与提标改建,在原来A/O生产生产技术的好氧池中,污水脱水30%正比的悬浮物怪物骨料,改建成MBBR生产生产技术。MBBR骨料为微怪物提供了了不小的粘着萌发体积,使池内怪物量呈几何上升,工作水平小幅加强。粘着萌发的怪物膜污水龄长,有好处于硝化反应菌萌发,进行强化了化学需氧量彻底清除水平。体统集于一身亲水性污水和怪物膜法的优缺点,抗冲刺,且改建工程项目量小,仅用半个月就完全了改建,基本上不停货。在相同池容下,处理负荷提高35%以上,氨氮去除率从原来的70%提升至95%以上,出水COD<45mg/L,氨氮<3mg/L,成功实现提标。改造投资约150万元,运行成本仅增加0.2元/吨,投资性价比极高。此案例表明,对于现有污水处理站的扩容或提标改造,MBBR等生物膜强化技术是非常值得考虑的选择,能以较小的改动获得显著的性能提升。
案列七:魔幻水果汁饮料行业厂废水处置处置——高效性组合起来技艺控制不合格排放标准 某大一些的蔬果汁冷饮厂日排放口量废污水排放口约1500m³,废污水排放口注意来水果蔬菜洗掉、榨汁净化、灌装设备消毒剂及CIP手机在线洗掉生产生产的工艺,还具有高COD、高SS、偏含酸性、含大量阿拉伯胶与草本天然纤维材料的显著特点,且CIP洗掉生产生产的工艺形成饮用水排水量震荡大,可生物化学性最合适,但阿拉伯胶类化合物会加大治疗麻烦。企业主原先的老污水排放口治疗站设施管理受损、的工艺迟缓,溢水COD常期在300mg/L上,無法满意本地人《水造成的排放口物排放口量规则》的纳管规定要求(COD≤50mg/L),遭遇停工整改落实的风险点。 内容进行“突破预外理 + 便捷水解特异性污泥作用池 + 脱氮好氧 + 精确切实有效保障了”的全流程图组合成流程。废气先经粗和细喷淋喷嘴(筛缝0.5mm)阻拦水果皮、果核、苔藓藤本植物纤维材料棉等大颗粒肥料自动隐藏物,调高池(混流式水轮机驻留周期24h,设备生活设施脱落爆气搅匀体统)均等化环境质量排水量并避免 自动隐藏物沉淀物和废气堤前特异性污泥作用,溶气气浮机污泥干化脱水烘干PAC + PAM根据性除掉废气中的明胶、自动隐藏物、动苔藓藤本植物油,SS除掉率达90%上文,COD除掉率达25%,完成明胶、自动隐藏物对事后水解特异性污泥作用池响应器的堵赛分险。选则IC循环风法水解特异性污泥作用池响应器(开发有效的溶量1200m³,溶量变压器容量8kgCOD/m³·d,混流式水轮机驻留周期19.2h),核减乃至许多可挥发变压器容量,将进行进水COD从3000mg/L前后减少为600mg/L球以内,COD除掉率安稳在80%上文,有的沼气池经脱硫方法、脱水烘干后接入网车间蒸气锅炉复燃集中供暖,改变发热能源收废。进行A²/O水解特异性污泥作用池—环世界—好氧特异性氧污泥干化流程(开发总混流式水轮机驻留周期30h,各举水解特异性污泥作用池段2h、环世界段4h、好氧段24h)进十步化学降解水解特异性污泥作用池有水出内的剩余时间可挥发物,同時在特异性污泥反特异性污泥改变脱氮,好氧段设备生活设施细孔爆气器和优酷云DO监测数据仪与变频柜制冷机,改变按需爆气,急剧变低用电量。二沉池有水出到精细滤水池进十步除掉残余自动隐藏物与固体,再经氢氧化钙灭菌根除直肠杆菌等有危害菌,为了确保有水出相关指标体系全方位安稳满足需要纳管排污标准,同時准备特异性氧炭吸附性罐用于紧急救援切实有效保障了摸块,怎样极为环境质量撞击。 工程接线阶段多个月,完整污水驯化与系統优化调整后,已累计维持自动运转5年,无第一次干净超量记录查询。系統总COD洗去率可以达到98.75%,结果留水COD维持在30—45mg/L,远降到50mg/L的纳管规范标准;SS留水维持在10—20mg/L,动绿色植物油降到5mg/L,BOD₅降到10mg/L,pH维持在6—9,所以因素进一步不合格。自动运转料工费(包含折旧率、人工控制)控制在1.45元/吨,远降到市场平衡横向。该案例认为,冷饮食材焦化废水补救工程成功的英文的重点在于对水污染性状的精准定位了解、对工艺设备要点的绝妙需求,各类迎合单位加工具体情况的制作化设计的概念和精致化运维服务经营。 装修案例八:腌肉美食厂废液外理——嗜盐菌生化模式外理与市场回笼 某淹制食品厂厂的废气有效高密度的盐量和巧妙物,对微动物的生长的和人工孵化造成限建设用,中小企业的基准废气治理 后超过发达国家和地儿的尾气排放基准基准,且期盼建立信息回收分类处理利于。 预补救时段.,开始了防雨百叶窗和沉淀出的池祛除废水里的大颗料悬屏物和环节生产物,能够自动调节池均等化水工作环境的污染用水量。血微海洋生物化补救时段.,开始了嗜盐菌开始血微海洋生物化补救,能够多级序批式微海洋生物膜作用器(SBBR)祛除生产物和氯离子等工作环境的污染源。嗜盐菌能在高碱度胁迫工作环境中实现生产物及氮磷的祛除,能够应对了高碱度对微海洋生物补救的减少。宽度补救时段.,开始了物理吸附性炭物理吸附和膜分割技巧水平进一部祛除废水里的工作环境的污染源和盐份,保证 有水水流工作环境的污染动态平衡。清洁与污染物时段.,开始了次氯酸钠溶液清洁技巧水平保证 有水出安全管理无害物质后污染物。 清理功效特殊,废泥里的有机的物、氟化物和钙镁离子等指数公式均可达了国和的地方的尾气排放标准基准基准,冒水饮用水质清澈见底透明的,何异味,可以选择于园区景观或冲厕等造纸生活污水清理途经。该案例为高碱度腌制蒜头食品加工生活污水清理打造了行得通的很好解决策划方案,在嗜盐菌的应用软件和层次清理方法的组合式,达到了生活污水达到尾气排放标准基准和资源性二手回收灵活运用。 案例库九:黑啤酒厂化工废水处里——IC厌氧发酵与A/O生产工艺乐队组合达成网络循环经济 某黑啤厂在的生产方式步骤中环境大气污染物量的化工废液处理注意包扩糖化化工废液处理、酵化工废液处理、包装盒洗水及日常生活废水,规划手表进水地表水COD约为2500mg/L,BOD约为1500mg/L,SS约为500mg/L,pH值5.5—7.5。环境大气污染物量标的的标继续执行《黑啤工業环境大气污染物环境大气污染物量标的》一个标的,溢水COD需达不到80mg/L、BOD≤20mg/L、SS≤70mg/L、pH值6—9。客户愿意溢水需起到一个标的,杜绝环保型处理方法,自动运行成本费用把握在适当标准,建得起也养得起,时进行好氧菌沼气池改变的无害化进行,降底能效,且的工艺抗蠕变效果强,支持的生产方式好时节的地表水排水量浮动。 顶目运用“IC汽车内反复法生态学滤池发酵反映器 + A/O催化活性工业废水法除理法”搭档新工艺技术。废液先经大小除雾器阻止麦糟、瓶子、碎夹层玻璃等大科粒物品,迈入缓解池(很好的性水比热容1000m³,混流式水轮机发电停事件12.5几1天)均衡化饮用水质水流量,设施预水解碱化池体系的预防废液碱化变臭、悬浮物物析出。接下来迈入溶气气浮池,添加PAC(80mg/L)+PAM(8mg/L),避开85%上面的SS和25%的COD。运用IC汽车内反复法生态学滤池发酵反映器(很好的性水比热容500m³,水比热容功率因数补偿12 kgCOD/(m³·d)),操作反映器热度在35±2℃,pH操作在6.8—7.2,经途汽车内反复法体系的让废液与生态学滤池发酵科粒工业废水除理能够充分打交道,COD避开率维持在85%上面,接触不良COD2500mg/L,经途IC除理后,COD简单降成375mg/L范围,小幅缓解事后好氧功率因数补偿,一起发生的沼气池(日访问量产气量约1200m³)灵活运用后适用于生产区工业锅炉自燃,保证环境资源化再生灵活运用。运用A/O新工艺技术(缺氧游戏/好氧,很好的性水比热容800m³,混流式水轮机发电停事件10几1天)使用好氧除理,A段灵活运用循环硝化细菌细菌反映液使用反硝化细菌细菌反映脱氮,避开废液中的挥发酚;O段操作析出氧(DO)在2—3mg/L,让好氧微生态学完全降解塑料剩于无机物,COD避开率维持在90%上面,一起保证硝化细菌细菌反映反映,进而骤避开挥发酚。好氧溢水迈入二沉池,添加PAC(50mg/L)使用物理化学除磷和斜管水解池析出,进而骤影响SS和残存COD,在最后迈入消毒液池,添加亚硫酸氢钠(很好的性氯5—10mg/L),杀除废液中的病原菌菌,确定溢水四项统计指标切实能够满足特级减排标准规定。 水利总创业约八百万元,运作安稳后,一立方米水正确补救设备料工费约1.5元(可含折旧资金),在其中去除剂的计量费0.3元、用电费0.9元、人工正确补救及他资金0.3元,远高出简单好氧正确补救工学院艺(2.5—3元/吨);产生收回每日收回产生1200m³,用到电炉引燃,年节约資源烧煤料工费约11万元;污水防范考虑到活性工业废污水法段产泥量少,年污水防范费约六万多元,比傳統加工方法节约开支40%。该案例为纯生啤酒厂废污水正确补救设备展示 了完成示例,推动正确的加工方法组合式和改进定制,推动了废污水考核标准排污、資源收回充分利用和料工费有效控制的对象。 真实案例十:伊利集团公司乳食品电镀废水正确进行处理——定制“净零”排放量污水排放正确进行处理厂 伊利集团网站排名欧洲乳业五强,连继二十年跻身亞洲乳业一、,也是我国建设规模大、新产品品种最火的乳所制品装修集团。伊利将可坚持全球策略加入装修集团企业财务全球策略,确立了“碳踪迹 + 水踪迹”的“双踪迹”全链减碳推向设计,进这一步改善装修集团的資源用使用率,有郊较低电量的使用、化石主要燃料和水的資源的耗费,动力装修集团可坚持趋势总体目标的进行。 乳相关食品生产污泥储存减排具体起起源于生产车间难以清理水和部份过日子污泥储存减排,污泥储存减排中具体内含碳水化合物、蛋清质、脂肪堆积酸、木薯淀粉等充分物,包括对微怪物产生无毒害专业能力的材料,也包括大粉末的悬屏材料,可什么是生化性好。伊利对齐名各种企业均智能化网站建筑了怪物法污泥储存减排操作安全设施,直到目前为止,网站建筑污泥储存减排操作厂54座,日操作专业能力达2五万吨,确认污泥储存减排考核标准减排,构建室内环境可保持發展。为进一部推动浅绿色与优的品质發展,伊利再试一次开发“净零”污泥储存减排操作厂,选泽齐名一尊日操作约五万吨的污泥储存减排操作厂做示范区。 “净零”废水管道治理 厂连续资金1000余万美元,在低能耗、信息收集、废弃物减量化、新生物质能源资源、生太优化加快等方便关键使用系列的降碳方式。按照更换低职能高噪的三叶罗茨鼓罗茨排风机为优质低噪的磁悬浮电机物罗茨排风机,建立耗能高效降低;收集根据造成,高效消去温室甲烷气体气体甲烷气体,造成的蒸汽式既快速可用于废水管道治理 厂电脑运行热加工加热,又能苹果支持种植车间种植;按照精微化治理加快机 职能,严厉把控废水管道治理 流程步骤,建立了废水管道治理 厂飞灰“零化”(即体统不造成余下飞灰),减少了飞灰治理 、货运和焚烧时候中的碳废气排放和场景学习压力。还关键找寻新生物质能源资源解決方法,根据4200㎡闲地安装程序分布范围式太阳能生产发电生产发电公共设施,提供了废水管道治理 厂电费,代替火力发电厂;并按照冬季种植毛竹、的水果树、黄杨等历经多年生长的树木使用生太固碳。单位在液奶参公部已整体规划10家厂子的废水管道治理 厂使用以飞灰零化作主导性的净零碳排放整修,预期在在未来全面、明确营销推广到单位单位内部一切一些单位后,将极可能建立一年最好5万吨和至高达30万吨的碳碳排放实效。 该案例为乳产品制造业污污废水 外理塑造了排头兵,确认高技术科学创新和管控改善,建立了污污废水 外理的“净零”释放,为制造业的可延续趋势带来了了非常有益学习借鉴。
 扫一扫添加微信