升级改造背景图
该厂建于上时代8060年代,原本外理配套设施没办法实现新排放量规格标准要求。通常的问题主要包括:生物化系统的活性污泥腐蚀、抗蠕变容载业务效果差、总氮删去率欠佳等。
水体特性
COD:800-1500mg/L
氧化还原电位:80-150mg/L
总氮:120-200mg/L
煤炭类:50-100mg/L
改变技术设备线路
现阶段的设施提升
:
将民俗活性酶类飞灰法处理为MBBR工艺技术
新建外置反硝化细菌区
添加了解决单元测试卷
:
动物炭滤池(BAC)纵深整理
分光光度计清洁代用原本的氯清洁
自动化调控体系
:
组装线上水质标准概述仪
实现DO-ORP联合调控手段
改革成果
改进后加载材料费缩减15%,满水后总氮<15mg/L,的关键技术指标更为重要《中国石油检查是否制造业污染破坏物减排标准规定》(GB31571-2015)。使用竣工验收探测出现,年加载资金节俭约115万元。
炼油厂污废水 处置技巧发展进步态势
分质治疗技術
:对应区别来自电镀废水基本特征运用差别的化补救细则
专业空气氧化技术性
:臭氧的危害促使被氧化物、光电催化物质被氧化物补救难降解塑料设计物
膜技能集成化
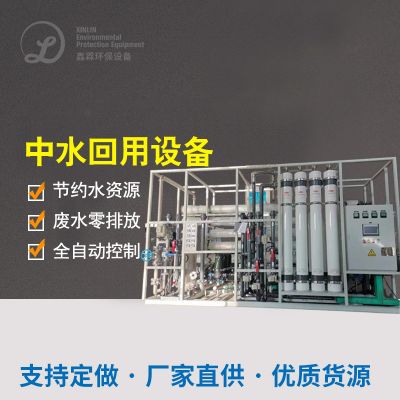
:UF+RO+EDI組合工艺设计保证 高的比例回收利用
近零排出技能
:蒸馏成果、MVR等解决高盐浓水
智慧教育供水公司设计
:体系结构大数据安全表格深入分析的工艺流程提升和监测
依照这些以下三个典型性案例分享就可以分辨出,现化制油厂厂废水正确处理正确处理已从一味地未达标污染物转向机信息化运用和体系化管理。各种经营规模、各种区城的制油厂产品需依照本身性能会选择适当的技木线路,而且注意全性命定期直接费用和条件经济发展的取舍。

 扫一扫添加微信